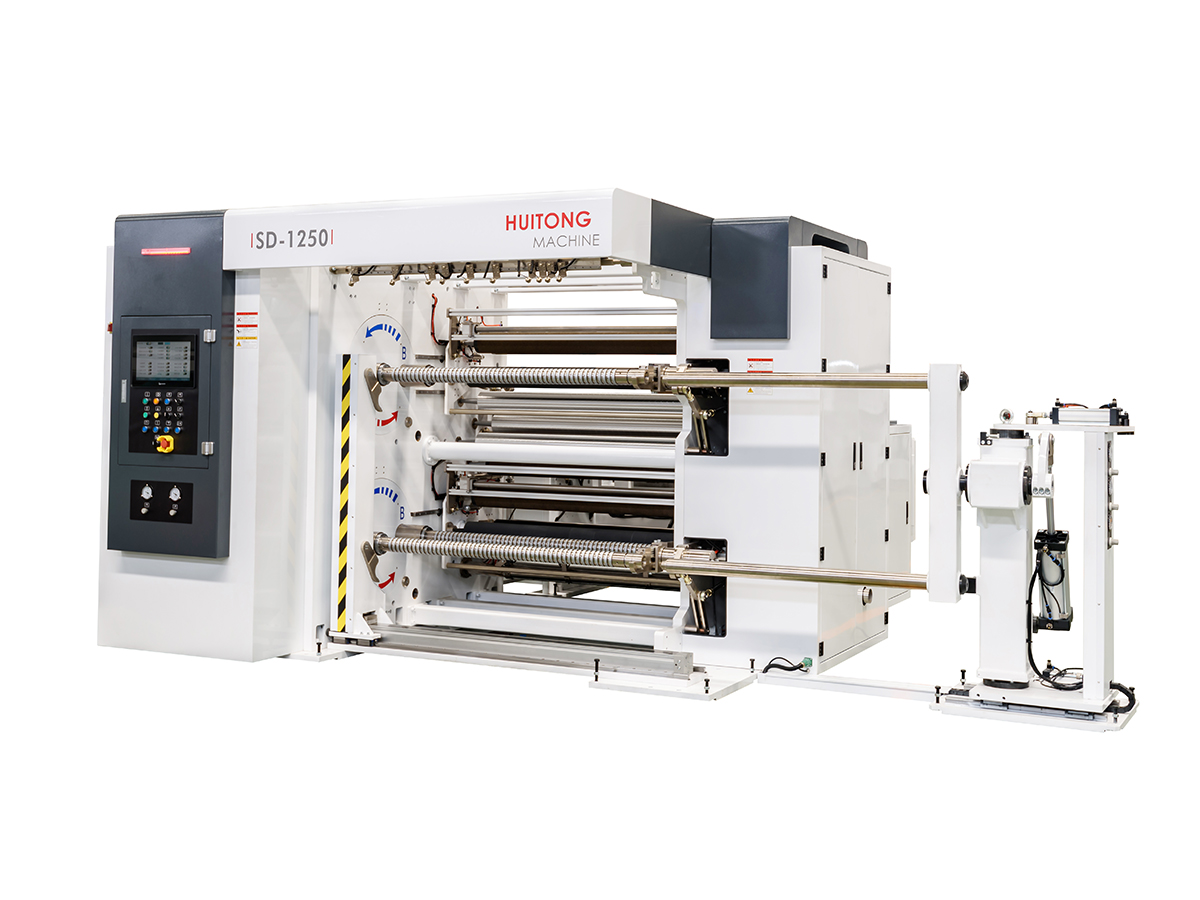
De fleste skuffende fleksible emballageprojekter fejler ikke, fordi udstyret er dårligt. De fejler, fordi maskinerne blev valgt, før nogen definerede de film, poseformater og kvalitetsmål, som anlægget ville køre hver dag. En linje, der ser imponerende ud i en brochure, kan stadig generere tungt skrot, når den møder en tynd metalliseret film eller et biologisk nedbrydeligt substrat, der opfører sig anderledes under spænding.
Indkøbsteams sammenligner ofte maskiner efter overskriftshastighed og indkøbspris. Erfarne fabriksledere ser på et andet sæt tal: hvor meget brugbar film forlader linjen pr. skift, hvor lang tid et farveskift tager, og hvor mange operatører er nødvendige for at holde processen stabil. Områderne nedenfor ses ofte, når købere gennemgår forslag fra flere leverandører.
millimeter, typisk banebreddeområde
meter i minuttet, typisk kørehastighed
timer, typisk farveskiftetid
En linje, der er klassificeret til høj hastighed, er kun værdifuld, hvis den kan holde registrering, spænding og belægningsvægt ved den hastighed på den film, du faktisk kører.
Inden du læser resten af denne guide, hjælper det med at definere, hvad du køber. A fleksibel pakkemaskine er ikke ét stykke udstyr, men et sæt forarbejdningsenheder, der forbereder, dekorerer, binder og omdanner tynde fleksible baner til færdige poser eller ruller. At forstå, hvordan disse enheder forbindes, er det første skridt mod en fornuftig købsbeslutning.
En komplet linje flytter et net af film gennem en række stationer. Hver station ændrer en egenskab ved materialet, og hver overdragelse mellem stationer er et punkt, hvor der kan skabes affald. Diagrammet nedenfor viser et fælles integreret layout for trykte og laminerede poser.
Spændingskontrol løber gennem hver station. Af- og tilbagespolingssektioner holder banen under kontrolleret træk, mens danseruller og vejeceller holder spændingen inde i et smalt bånd. Mange kvalitetsproblemer, der dukker op senere, såsom rynker, fejlregistrering og kantkrøller, begynder med spændingsdrift i starten af processen.
Linjer kan bygges som selvstændige enheder eller som integrerede systemer. Standalone enheder giver et anlæg fleksibiliteten til at købe i etaper, men hver overførsel mellem maskiner tilføjer håndteringstid, operatørinddragelse og en chance for filmskader. Integrerede linjer koster mere på forhånd og kræver mere omhyggelig gulvplanlægning, men alligevel leverer de normalt mere ensartet output, når de er tunet korrekt.
Den typiske rolle for hver hovedstation kan opsummeres som følger.
Hver maskintype løser et forskelligt produktionsproblem. Nedenstående underafsnit forklarer hovedkategorierne og de kontroller, der betyder mest, når man sammenligner leverandørtilbud.
A dybtryksmaskine overfører blæk fra indgraverede celler på en cylinder til filmoverfladen. Dybden og volumen af hver celle styrer, hvor meget blæk der aflejres, hvilket tillader fin tonal graduering og tætte solide farver. Til lange serier af emballage med fotografiske billeder forbliver denne metode et standardvalg, fordi cylindrene kan genbruges på tværs af mange job med samme gentagelseslængde.
De vigtigste fordele er stabil farvegengivelse på tværs af store volumener, god ydeevne på en bred vifte af underlag og høje linjehastigheder, når cylindrene er graveret og blæksystemet er afbalanceret. Afvejningen er omkostningerne ved cylinderforberedelse, hvilket gør meget korte kørsler mindre økonomisk, medmindre designet genbruges over tid.
A belægningsmaskine påfører filmoverfladen et tyndt funktionelt lag. Typiske belægninger omfatter varmeforseglingslag, anti-ridselag, antistatiske lag og barrierebelægninger, der forbedrer modstanden mod ilt eller fugt. Belægningshoveder såsom dybtryk, omvendt rulle og spaltematricesystemer leverer hver især et forskelligt præcisionsniveau og passer til et forskelligt viskositetsområde.
Belægningsvægt er den variabel, der fortjener mest opmærksomhed. For lidt belægning reducerer barriere- eller forseglingsstyrken, mens for meget øger materialeomkostningerne, forsinker tørringen og kan forårsage blokering, når rullerne opbevares. Spørg leverandører, hvordan deres system måler og kontrollerer belægningsvægt under produktion, ikke kun under opstartsforsøg.
En lamineringsmaskine binder to eller flere film sammen med et klæbende lag. Traditionel tørlaminering bruger opløsningsmiddelbaserede klæbemidler, der fordamper i en tørretunnel, før laminatet vikles tilbage. Opløsningsmiddelfri laminering påfører en to-komponent klæbemiddel uden opløsningsmiddelbærer, hvilket reducerer emissioner og eliminerer det resterende opløsningsmiddel, der kan forårsage lugtproblemer i følsom fødevareemballage.
Til fødevare- og spædbørnsernæringsemballage foretrækkes opløsningsmiddelfri systemer i stigende grad, fordi de mindsker risikoen for resterende opløsningsmiddel og reducerer den nødvendige energi til tørring. Tørre systemer fungerer stadig godt for mange nonfood-produkter og drager fordel af en moden klæbemiddelforsyningskæde. Det bedre valg afhænger af produktet, de regulatoriske krav på dit marked og de klæbemidler, der er tilgængelige for dit anlæg.
Når udskrivning og laminering er afsluttet, skæres masterrullen i de bredder, der kræves ved nedstrøms poseformning. Slidekvalitet påvirker kantens rethed, og kantfejl kan forplante sig til poseforseglinger senere. Tilbagespoling bygger derefter stabile ruller med ensartet spænding, hvilket betyder meget for posemaskiner, der kører ved høj hastighed.
Posefremstillingsmaskiner danner tresidede forseglingsposer, stand-up lommer, lynlåslommer og poser. Planter, der kun sælger rullefilm, kan springe denne fase helt over. Planter, der producerer færdige poser, bør matche posemaskinens forseglings- og skærekapacitet til skæreoutputtet, så ingen af enhederne bliver en flaskehals.
| Maskine | Hovedfunktion | Hvad skal verificeres |
|---|---|---|
| Dybtryk | Anvender dekorativ og informativ grafik | Farvestationer, cylinderstørrelser, tørrekapacitet |
| Frakkeing | Tilføjer funktionelle overfladelag | Frakkeing weight control, head type, viscosity range |
| Laminering | Klæber film for barriere og styrke | Klæbesystem, nip trykkontrol, hærdetid |
| Slidsting and rewinding | Fremstiller færdige rullebredder | Kantkvalitet, spændingskontrol, splejsningshåndtering |
| Pung making | Former og forsegler færdige poser | Forseglingstype, skærenøjagtighed, hastighed efter posestørrelse |
Udvælgelse bliver lettere, når kriterierne er rangeret efter deres effekt på den reelle produktion. Listen nedenfor bevæger sig fra de mest afgørende faktorer til understøttende, og den fungerer godt som scoringsramme, når flere leverandører er involveret.
En praktisk scoringsmetode er at tildele hvert kriterium en vægt, der afspejler dine prioriteter, og derefter bedømme hver leverandør fra én til fem baseret på dine egne prøveresultater. Leverandører, der ikke vil køre din film på deres udstyr før køb, bør få en lavere konfidensvurdering, fordi risikoen for sene overraskelser falder på dit anlæg.
Filmen bestemmer ofte flere af procesindstillingerne, end de fleste købere forventer. Maskinens kapacitet skal verificeres på det nøjagtige underlag, inklusive tykkelse, overfladebehandling og eventuelle trykte eller coatede lag, der allerede er påført, før maskinen ser banen.
| Filmtype | Håndtering af udfordring | Overvejelse om udstyr |
|---|---|---|
| BOPP | God formstabilitet, men blækvedhæftning afhænger af overfladebehandling | Corona- eller flammebehandling og blækvedhæftningstest |
| PET | Høj stivhed og stærk varmebestandighed | Højere tørretemperaturområde og fast spændingskontrol |
| CPP | Lavt smeltepunkt og tendens til at rynke under varme | Skånsom tørreprofil og veldesignede køleruller |
| PE | Blød og elastisk, følsom over for spændingsændringer | Lavspændingszoner og indstil forsigtigt nip-trykket |
| Aluminiumsfolie laminat | Nålehuller og skøre kanter under opskæring | Præcise skæreblade og kontrolleret nip-tryk |
| PLA og komposterbar film | Varmefølsomhed og dimensionsændring | Lavere tørretemperaturer og justeret belægningskemi |
| Papir-plast komposit | Fugtoptagelse og ujævn kaliber | Stærkere spændingsstyring og længere tørrezoner |
Bionedbrydelige og komposterbare film fortjener særlig opmærksomhed. De har ofte lavere varmetolerance og forskellig overfladeenergi, så blæk- og klæbemiddelydelsen kan ændre sig, selv når udskrivningsindstillingerne ser korrekte ud på papiret. Anmod om prøvekørsler på den specifikke filmkvalitet, og optag resultaterne, før du forpligter dig til en maskinkonfiguration.
Hvert slutmarked stiller forskellige krav til linjen. Den samme maskintype kan konfigureres meget forskelligt afhængigt af, hvad posen skal beskytte, og hvordan den vil blive solgt.
Snackemballage kræver stærke barriereegenskaber og høj printtæthed. Typiske konfigurationer bruger en flerfarvet dybtryksstation efterfulgt af opløsningsmiddelfri laminering for at holde det resterende opløsningsmiddel lavt. Forseglingsintegritet er en anden prioritet, fordi produktets friskhed afhænger af at holde ilt og fugt ude i hele holdbarheden.
Prøvepakker og engangsposer kræver fin grafik og hyppige designændringer. Kortere oplag gør cylinderomkostninger sværere at retfærdiggøre, så mange anlæg kombinerer fleksible udskrivningsmetoder med en familie af genanvendelige designs. Lamineringsstrukturer er normalt lettere, og linjen bør skifte hurtigt mellem pakningsstørrelser.
Peel-åbne poser og medicinske pakker kræver stram kvalitetskontrol og sporbare batch-optegnelser. Udstyr skal understøtte dokumenterede procesindstillinger, og lamineringsstrukturen skal valideres for tætningsstyrke og afrivningsadfærd. Renrumskompatibilitet og støvkontrol omkring skærestationen er ofte en del af specifikationen.
Gødnings-, frø- og agrokemiske poser udsættes for hårdhændet håndtering og udendørs eksponering. Tyngre laminater og robust tætning betyder mere end fin grafik, så fabrikker i denne sektor har en tendens til at prioritere mekanisk styrke, pålideligt opskærings- og tætningsudstyr, der tåler grove materialer.
Efterspørgslen efter komposterbare og genanvendelige strukturer vokser støt. Mono-materiale design forenkler genbrug, men kan kræve forskellige klæbemidler eller varmeforseglingslag. Maskinkonfiguration skal følge den valgte struktur i stedet for at tvinge strukturen til at passe til en maskine, der blev købt tidligere.
Anlægslayout er en af de mest undervurderede dele af projektplanlægning. En enkelt integreret linje har brug for plads til selve maskinerne, frigang til af- og tilbagespoling, opbevaring af blæk og klæbemiddel, et udstødningssystem, hvor det er relevant, og sikker operatørbevægelse rundt på hver station.
| Konfiguration | Typisk gulvareal | Typisk leveringstid | Typisk mandskab pr. skift |
|---|---|---|---|
| Kompakt halvautomatisk linje | 60 til 120 kvadratmeter | 3 til 5 måneder | 3 til 4 personer |
| Mellemskala integreret linje | 150 til 300 kvadratmeter | 5 til 8 måneder | 5 til 7 personer |
| Stor sammenhængende linje | 350 til 600 kvadratmeter | 8 til 12 måneder | 8 til 12 personer |
Ledetiden dækker ingeniørbekræftelse, fremstilling, fabriksaccepttest, forsendelse og installation. Anlæg, der forsinker prøvetestningen, mister ofte uger under idriftsættelsen, når der opstår filmrelaterede problemer. Budgetter tidligt for forsyningsselskaber, trykluft, kølet vand, hvor det er brugt, og strømopgraderinger, da disse elementer ofte mangler i de første skøn.
Konsekvent vedligeholdelse beskytter udskriftskvaliteten og holder skrot lavt. Nedenstående rutiner fungerer som udgangspunkt for de fleste linjer og bør forfines efter de første tre måneders drift, hvor reelle slidmønstre bliver synlige.
Når en linje vil stå inaktiv i flere dage, skal du tømme og rense blæk- og klæbemiddelcirkulationssystemer for at forhindre udtørring og blokeringer. Dæk cylindre og ruller til for at holde støv ude, og opbevar ubrugte filmruller i et tørt område med stabil temperatur. Fugtsvingninger kan forårsage filmkrøller og teleskopering i opbevarede ruller, som derefter viser sig som problemer med opskæring eller posedannelse.
De fleste defekter kan spores tilbage til et lille antal sandsynlige årsager. At arbejde fra symptomet mod årsagen forkorter fejlfinding og forhindrer de gentagne justeringer, der spilder film under en løbetur.
| Defekt | Sandsynlig årsag | Første tjek |
|---|---|---|
| Farve glider hen over en rulle | Viskositetsændring eller cylinderslid | Blækviskositetslog og cylindertilstand |
| Laminering bubbles or tunneling | Lavt niptryk eller forurenet filmoverflade | Klemindstillinger og overfladerenhed |
| Rynker på varmefølsom film | For høj tørretemperatur eller ujævn spænding | Ovntemperaturprofil og spændingszoner |
| Svag tætningsstyrke | Frakkeing weight too low or sealant contamination | Frakkeing weight measurements and seal tests |
| Kantrivning efter opskæring | Sløve klinge eller spændingsspidser i nettet | Bladets tilstand og spændingslog |
| Blokering i opbevarede ruller | Resterende opløsningsmiddel eller overdreven belægningsvarme | Test af resterende opløsningsmiddel og opbevaringsbetingelser |
Før en defektlog, der registrerer symptom, filmbatch, maskinindstillinger og korrigerende handlinger. Efter flere måneder bliver mønstre tydeligere, og træstammen bliver et af de mest værdifulde værktøjer til at forbedre udbyttet.
Brug tjeklisten nedenfor, før du underskriver en købsaftale. Hver genstand beskytter anlægget mod en dyr overraskelse efter installation, hvor ændringer er dyrest.
En velvalgt fleksibel pakkemaskine handler mindre om at finde den hurtigste eller billigste løsning og mere om at matche kapacitet til det arbejde, dit anlæg vil udføre hver dag. Start med filmene, poseformaterne og kvalitetsmålene, og test derefter disse krav mod rigtige prøver. Sammenlign leverandører efter de samme kriterier, og lad dokumenterede forsøgsresultater veje tungere end brochurepåstande. Planter, der følger denne sekvens, når normalt stabil produktion hurtigere og bruger mindre tid på at løse problemer, der kunne være blevet fanget før køb.
Rotogravure bruger graverede cylindre og leverer generelt finere tonale detaljer og meget ensartet farve over lange løb. Flexografisk tryk bruger hævede plader, hvilket ofte sænker omkostningerne ved kortere oplag og enklere design. Det bedre valg afhænger af billedets kompleksitet, forventet løbelængde og hvor ofte design vil ændre sig.
Opløsningsmiddelfri laminering foretrækkes normalt til fødevareemballage, fordi det reducerer resterende opløsningsmiddel og sænker emissioner. Tørlaminering forbliver levedygtig, når klæbemiddelsystemet er valideret for produktet, tørreprocessen er godt kontrolleret, og lokale regler er opfyldt. Test begge tilgange med din faktiske struktur, før du beslutter dig.
Nogle linjer kan, men det afhænger af filmkvaliteten og af maskinens varme-, spændings- og tørringskontrol. Biologisk nedbrydelige film har ofte brug for lavere tørretemperaturer og skånsommere spændingsprofiler. Spørg leverandøren om forsøgsresultater på det specifikke materiale i stedet for på en generel prøve.
For en integreret linje tager installation og idriftsættelse normalt fire til otte uger efter, at udstyret ankommer, afhængigt af forsyningsberedskab og antallet af stationer. Fabriksaccepttest før forsendelse kan forkorte arbejdet på stedet betydeligt. Tillad ekstra tid, hvis der skal bygges nye elektriske service- eller udstødningssystemer.
Det giver mening at købe separat, når anlægget allerede har print- og lamineringskapacitet og har brug for et specifikt funktionelt lag. En komplet linje er mere effektiv, når fabrikken starter fra bunden eller ønsker et enkelt integreret styresystem. Sammenlign de samlede håndteringsomkostninger og fremtidige udvidelsesplaner, før du beslutter dig.
Operatører har typisk brug for flere ugers overvåget arbejde for at mestre opsætning, klæbemiddelblanding, spændingsjustering og grundlæggende fejlfinding. Vedligeholdelsesteknikere har brug for dybere træning i drivsystemer, sensorer og kontrolsoftware. Anmod om en træningsplan i kontrakten med definerede timer og vurderingstrin.

Kontakt os
Anbefalede produkter
At slå hinanden sammen med Huitong
Tilpas din fleksible pakkeudstyrsløsning
Spørg nu
Produkter
kontakt os

Tlf.: +86-0510-86328508
+86-0510-86324508
Pøbel: +86-13914908980
E-mail: [email protected]
TILFØJE: nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina